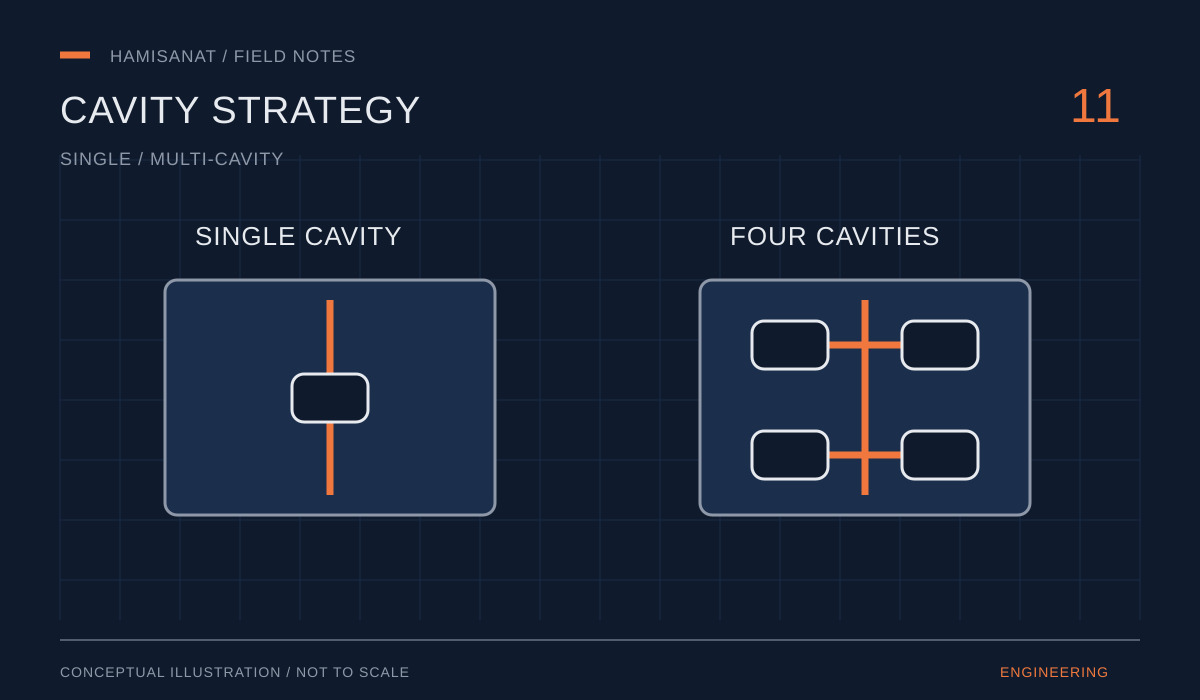
تصویرسازی فنی اختصاصی این مقاله؛ طرح مفهومی است و نقشه ساخت یا تصویر تجهیزات حامی صنعت نیست.
از تعداد قطعه در هر سیکل شروع کنیم
قالب تکحفره در هر سیکل یک قطعه و قالب چندحفره چند نمونه از یک قطعه را تولید میکند. قالب خانوادگی برای تولید قطعات متفاوت در یک مجموعه قالب به کار میرود. این تفاوت ساده، بر برنامه تولید، کنترل خروجی و نحوه تغییر محصول اثر میگذارد.
تیراژ بهتنهایی تصمیم را قطعی نمیکند
درخواست تعداد زیاد میتواند بررسی چندحفره را توجیه کند، اما ظرفیت دستگاه تزریق و شکل قطعه نیز مهماند. تعداد حفره باید با ابعاد قالب، مقدار ماده مورد نیاز و امکان پرشدن مناسب هماهنگ باشد. بهتر است برآورد تولید بر اساس قطعه سالم پذیرفتهشده انجام شود؛ نه فقط تعداد حفره ضربدر تعداد سیکل.
چرا توازن بین حفرهها مهم است؟
وقتی چند قطعه در یک سیکل تولید میشوند، شرایط پرشدن و کیفیت خروجی آنها باید ارزیابی شود. خوب بودن یک حفره بهتنهایی تأیید تمام قالب نیست. در نمونهگیری و کنترل کیفیت، قابل شناسایی بودن قطعات هر حفره کمک میکند تغییرات یا عیبهای تکرارشونده دنبال شوند.
قالب خانوادگی چه پرسشهایی ایجاد میکند؟
اگر دو جزء یک محصول همیشه با نسبت یکسان مصرف میشوند، بررسی تولید همزمان آنها میتواند مفید باشد. اما نیاز تولید نامتوازن، تفاوت هندسه یا تغییر مستقل یک جزء ممکن است تصمیم را دشوار کند. پیش از انتخاب قالب خانوادگی، برنامه مصرف هر قطعه و احتمال اصلاح طراحی را بنویسید.
هزینه را در کل برنامه تولید ببینید
مقایسه باید شامل هزینه قالب، نگهداری، ظرفیت دستگاه و انعطاف تولید باشد. یک قالب کمحفره میتواند برای مرحله تثبیت طراحی مناسبتر باشد و گزینه چندحفره برای مرحلهای دیگر بررسی شود. این یک ترتیب اجباری نیست؛ هدف این است که سرمایهگذاری با وضعیت واقعی محصول هماهنگ شود.
پیش از ساخت چه چیزهایی را توافق کنیم؟
مدل نهایی، ماده، تیراژ دورهای، دستگاه هدف و معیار پذیرش هر حفره را مشخص کنید. درباره شناسایی حفرهها، نمونه تأیید و شیوه رسیدگی به اصلاحات سؤال کنید. در حامی صنعت، ساختار پیشنهادی قالب پس از بررسی فنی قطعه و برنامه تولید تعیین میشود.
تعداد حفره را با ظرفیت واقعی تولید محاسبه کنید
ظرفیت اسمی ساعتی را میتوان از «۳۶۰۰ تقسیم بر زمان سیکل بر حسب ثانیه، ضرب در تعداد حفره» به دست آورد. ظرفیت تحویل واقعی کمتر است، چون توقف، تعویض تولید و قطعات مردود وجود دارند. برای مقایسه دو قالب، زمان سیکل هر گزینه را جداگانه فرض کنید؛ قالب چهارحفرهای الزاماً همان سیکل قالب تکحفرهای را ندارد. نیاز دستگاه، یکنواختی خنککاری و زمان خروج قطعه ممکن است تغییر کنند. عدد ظرفیت بدون بیان فرضها، مبنای مناسبی برای تصمیم سرمایهگذاری نیست.
مثال آموزشی: چهار حفره همیشه چهار برابر خروجی نیست
اگر قالب تکحفرهای با سیکل فرضی ۳۰ ثانیه کار کند، ظرفیت اسمی آن ۱۲۰ قطعه در ساعت است. یک قالب چهارحفرهای با سیکل فرضی ۴۰ ثانیه، ۳۶۰ قطعه در ساعت ظرفیت اسمی دارد؛ یعنی در این مثال سه برابر، نه چهار برابر. ضریب زمان کار مفید و درصد قطعات پذیرفتهشده را نیز باید به محاسبه اضافه کرد. این اعداد مشخصات هیچ قالب واقعی نیستند. هدف مثال این است که تعداد حفره را همراه سیکل و کیفیت خروجی مقایسه کنیم، نه جدا از آنها.
توازن پرشدن را با یکسان بودن قطعات اشتباه نگیرید
حتی وقتی حفرهها قطعه یکسان تولید میکنند، مسیر تغذیه، موقعیت گیت، انتقال حرارت و شرایط هواگیری باید بررسی شوند. در قالب خانوادگی، تفاوت حجم و ضخامت قطعات موضوع را دشوارتر میکند. پرشدن زودتر یک حفره و ناتمام ماندن دیگری میتواند پنجره تنظیم فرآیند را محدود کند. شبیهسازی به مقایسه گزینهها کمک میکند، ولی کیفیت نتیجه آن به مدل، داده ماده و شرایط مرزی وابسته است. در آزمون قالب، وزن و وضعیت قطعات هر حفره را جداگانه ثبت کنید.
هزینه توقف و تغییر طراحی را در انتخاب ببینید
اگر محصول هنوز در حال اصلاح است، افزایش تعداد حفره ممکن است هزینه اصلاح بعدی را بیشتر کند. اگر توقف تولید یک قطعه از مجموعه، تولید قطعات دیگر را هم متوقف کند، قالب خانوادگی محدودیت برنامهریزی ایجاد میکند. در مقابل، برای یک محصول تثبیتشده با تقاضای منظم، چندحفرهای ممکن است توجیه مناسبی داشته باشد. پیش از سفارش، برنامه فروش، نسبت مصرف قطعات، دسترسی به اینسرت جایگزین و روش تعمیر یک حفره را روشن کنید. تصمیم باید به کل برنامه تولید مربوط باشد، نه فقط قیمت اولیه قالب.
در آزمون قالب، خروجی هر حفره را ردیابی کنید
برای قطعات خارجشده از هر حفره، شناسه قابل ردیابی در نظر بگیرید و نمونهها را با ترتیب ثابت جمع کنید. وزن، عیب ظاهری و ابعاد انتخابشده را به تفکیک حفره ثبت کنید. میانگین خوب کل تولید ممکن است اختلاف یک حفره با بقیه را پنهان کند. پیش از اعلام ظرفیت، قطعات پذیرفتهشده را بشمارید؛ ظرفیت بر حسب کل شات یا کل قطعه خارجشده میتواند تصویری خوشبینانه بدهد. اگر یک حفره برای تعمیر از مدار خارج شود، اثر آن روی توازن و شرایط کار باید بررسی شود و نمیتوان فرض کرد بقیه بدون تغییر تنظیمات همان کیفیت را خواهند داشت. برای تصمیم خرید، این پرسش را هم مطرح کنید که شناسایی، جداسازی و پیگیری قطعات هر حفره در خط تولید چگونه انجام میشود. این موضوع در ریشهیابی عیب و مدیریت برگشتیها کاربرد مستقیم دارد.
مقایسه و چکلیست تصمیمگیری
| ساختار | ویژگی اصلی | پرسش تصمیمگیری |
|---|---|---|
| تکحفره | یک قطعه در هر سیکل | آیا ظرفیت با برنامه تولید هماهنگ است؟ |
| چندحفره | چند قطعه مشابه در یک سیکل | آیا دستگاه و توزیع ماده مناسباند؟ |
| خانوادگی | قطعات متفاوت در یک قالب | آیا نسبت مصرف و شرایط تولید سازگارند؟ |
پرسشهای متداول این موضوع
چندحفره همیشه هزینه هر قطعه را کمتر میکند؟
باید هزینه قالب، دستگاه، خروجی قابل قبول و نگهداری را با هم سنجید. فقط شمردن حفرهها کافی نیست.
برای دو قطعه متفاوت میتوان یک قالب ساخت؟
قالب خانوادگی یکی از گزینههاست؛ سازگاری هندسه، ماده، برنامه تولید و شرایط پرشدن باید بررسی شود.
تهیه و گردآوری: تحریریه وبسایت حامی صنعت · آخرین بررسی منابع: ۲۰ آبان ۱۴۰۵
این موضوع به پروژه شما مرتبط است؟
نقشه یا تصاویر نمونه را برای بررسی اولیه آماده کنید و با مهندس منافی در ارتباط باشید.