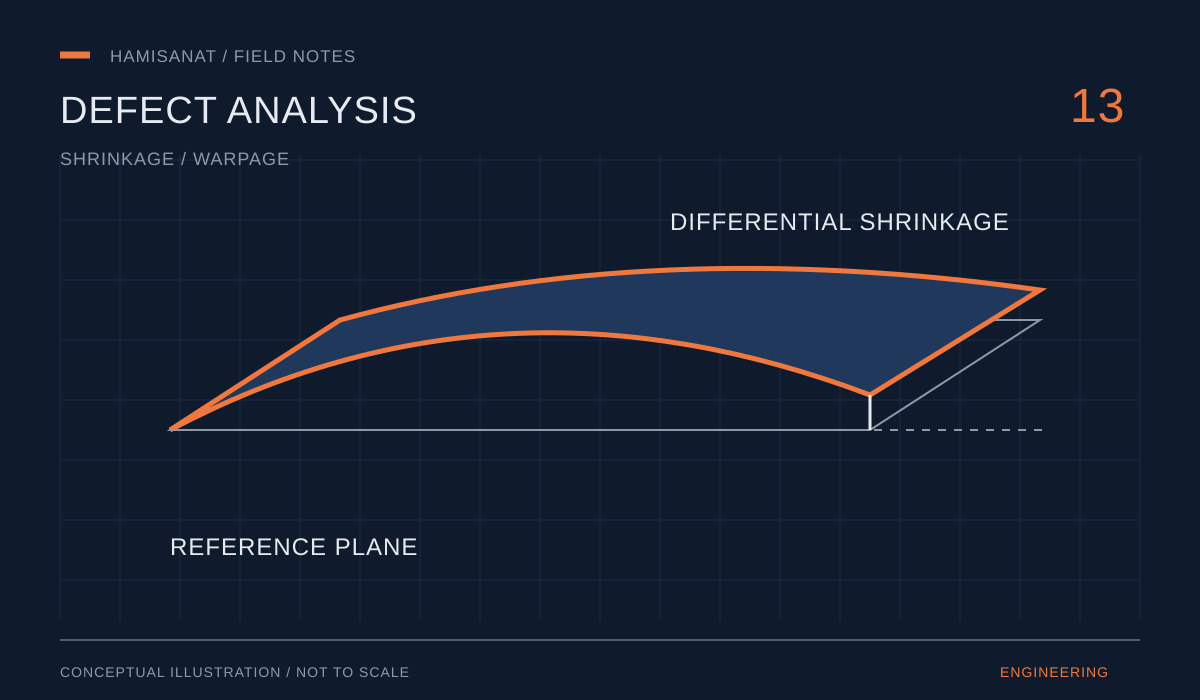
تصویرسازی فنی اختصاصی این مقاله؛ طرح مفهومی است و نقشه ساخت یا تصویر تجهیزات حامی صنعت نیست.
تابیدگی با کوچک شدن یکنواخت یکی نیست
یک قطعه ممکن است بعد از تولید کوچکتر شود، اما همچنان شکل کلی خود را حفظ کند. تابیدگی زمانی مطرح میشود که تغییر شکل، تختی یا رابطه نواحی را بر هم بزند. برای توصیف مشکل، فقط نگویید قطعه تاب دارد؛ جهت تغییر شکل، ناحیه درگیر و ارتباط آن با مونتاژ را مشخص کنید.
جمعشدگی نامتوازن چه نقشی دارد؟
وقتی بخشهای مختلف قطعه یا دو سمت آن به شکل یکسان سرد و جمع نمیشوند، تنش و تغییر شکل ایجاد میشود. اختلاف ضخامت، شرایط قالب و رفتار ماده میتوانند در این موضوع نقش داشته باشند. راهحل باید بر اساس علت محتمل انتخاب شود؛ تغییر یک پارامتر بدون ثبت نتیجه، یافتن علت را سخت میکند.
شکل قطعه و شرایط سردشدن را کنار هم ببینید
دیوارهها، گوشهها و نواحی ضخیم باید با مسیر خنککاری و شکل قالب بررسی شوند. نشانههای روی قطعه را با محل قرارگیری آن در قالب تطبیق دهید. اگر سمت خاصی بیشتر تغییر شکل دارد، ثبت این جهت و ناحیه میتواند برای بررسی اختلاف شرایط دو سمت مفید باشد.
دادهای که باید قبل از اصلاح جمع شود
نوع و گرید ماده، وضعیت نمونه، زمان اندازهگیری بعد از تولید و محل تکیهگاه در اندازهگیری را بنویسید. نمونه سالم و مردود را در یک وضعیت مقایسه کنید. اگر هر بار قطعه به شیوه متفاوتی مهار شود، بخشی از اختلاف مشاهدهشده ممکن است از روش سنجش ناشی شده باشد.
اصلاح را مرحلهای و قابل مقایسه انجام دهید
ابتدا فرضیه روشن بسازید: مسئله به طراحی، خنککاری یا شرایط فرآیند نزدیکتر است؟ سپس نتیجه هر تغییر را ثبت کنید. بهتر است چند متغیر را بیثبت و همزمان تغییر ندهید. معیار موفقیت نیز باید روشن باشد: مثلاً بهبود انطباق سطح مشخص یا تأمین شرط مونتاژ تعریفشده در نقشه.
چه زمانی بازنگری قالب لازم میشود؟
اگر بررسیها نشان دهند مسئله با تغییرات مجاز فرآیند برطرف نمیشود، هندسه قطعه و قالب باید ارزیابی شوند. اصلاح قالب بدون داده کافی ممکن است مشکل را جابهجا کند. برای بررسی فنی، مدل، نقشه، نمونههای مقایسهای و شرح شرایط تولید را آماده کنید؛ نتیجه نهایی به اطلاعات واقعی پروژه وابسته است.
جمعشدگی، فرورفتگی و تابیدگی را تفکیک کنید
اگر طول کل نمونه نسبت به اندازه هدف کمتر باشد، موضوع میتواند به جمعشدگی و جبران ابعاد مربوط باشد. فرورفتگی معمولاً تغییر موضعی سطح، مثلاً نزدیک ناحیه ضخیم یا پشت یک تقویتکننده است. تابیدگی به تغییر شکل کلی یا رابطه نواحی، مانند بلند شدن گوشه یک قاب، اشاره دارد. ممکن است این عیبها همزمان وجود داشته باشند، اما معیار سنجش و مسیر عیبیابی آنها یکسان نیست. در گزارش، عکس جهتدار، محل عیب و اندازهگیری واقعی را جایگزین عبارت عمومی «قطعه خراب است» کنید.
الیاف و جهت جریان چه تغییری ایجاد میکنند؟
در مواد تقویتشده، رفتار جمعشدگی میتواند در جهتهای مختلف یکسان نباشد. جهت جریان و آرایش الیاف از موضوعهای بررسیاند؛ بنابراین جایگزینی یک گرید با گرید دیگر، حتی با نام پایه پلیمری مشابه، ممکن است نتیجه را تغییر دهد. اطلاعات ماده را از دیتاشیت همان گرید بگیرید و هر تغییر بچ یا تأمینکننده را در سوابق نمونه ثبت کنید. اعمال یک ضریب مقیاس یکنواخت به همه جهتها همیشه راهحل تغییر شکل نیست. شکل قطعه، تغذیه و خنککاری باید در کنار ویژگی ماده بررسی شوند.
مثال بررسی یک قاب که روی میز لق میزند
ابتدا مشخص کنید در مونتاژ، قاب آزاد است یا با پیچ روی سطح دیگری مینشیند. سپس مبنا و محل سنجش تختی را طبق نقشه تعریف کنید. قطعهای که با فشار دست صاف میشود الزاماً پذیرفتهشده نیست؛ نیروی لازم و تنش مونتاژ ممکن است مسئله ایجاد کند. نمونهها را با زمان انتظار و روش استقرار یکسان مقایسه کنید و شماره حفره قالب را بنویسید. اگر فقط یک حفره مشکل دارد، این اطلاعات مسیر بررسی را با حالتی که همه حفرهها یک الگوی یکسان دارند متفاوت میکند.
آزمون اصلاح را از قبل طراحی کنید
برای هر آزمون، وضعیت پایه، متغیر مورد تغییر، محدوده مجاز، تعداد نمونه و معیار موفقیت را ثبت کنید. اگر قرار است وضعیت خنککاری بررسی شود، شواهد مربوط به مدار و دما باید جمع شوند؛ صرف زیاد کردن یک زمان، علت را ثابت نمیکند. بعد از اصلاح، فقط شکل ظاهری را نبینید: وزن، ابعاد حساس، پرشدگی، اثر گیت و مونتاژ هم باید کنترل شوند. ممکن است بهبود یک شاخص با بدتر شدن دیگری همراه شود. اصلاح زمانی پذیرفته است که مجموعه الزامات قطعه را تأمین کند.
چه چیزی را برای بررسی قالبساز ارسال کنید؟
از نمونه در حالت آزاد و در وضعیت مونتاژ عکس بگیرید، جهت قرارگیری در قالب و شماره حفره را مشخص کنید و نقاط اندازهگیری را روی تصویر علامت بزنید. چند نمونه متوالی بهتر از یک نمونه اتفاقی، الگوی عیب را نشان میدهد. ماده دقیق، تغییرهای اخیر در تأمین یا تنظیمات و زمان سپریشده تا اندازهگیری را بنویسید. اگر فقط با بستن پیچها ظاهر قطعه قابل قبول میشود، مقدار نیرو یا شرایط مونتاژ را نیز توضیح دهید؛ ممکن است تنش به بخش دیگری از محصول منتقل شود. بر اساس این اطلاعات، میتوان میان بررسی طراحی، فرآیند، مدار خنککاری یا اصلاح قالب اولویت گذاشت. بدون آنها، توصیههایی مثل جابهجایی گیت یا برداشتن از قالب، یک تصمیم مهندسی قابل دفاع نیستند و ممکن است هزینهای ایجاد کنند که علت واقعی را برطرف نکند.
مقایسه و چکلیست تصمیمگیری
| اطلاعات | چرا لازم است؟ |
|---|---|
| جهت و محل تغییر شکل | تطبیق مشکل با هندسه و وضعیت قالب |
| گرید ماده و شرایط تولید | جلوگیری از مقایسه نمونههای نامتجانس |
| روش و زمان اندازهگیری | قابل تکرار شدن ارزیابی |
| معیار پذیرش | تشخیص روشن موفقیت اصلاح |
پرسشهای متداول این موضوع
آیا هر تابیدگی از خرابی قالب است؟
خیر. طراحی قطعه، ماده، سردشدن و شرایط فرآیند نیز باید بررسی شوند.
کم کردن زمان سیکل همیشه مفید است؟
زمان تولید باید با کیفیت قطعه پذیرفتهشده سنجیده شود. تغییر زمان بدون کنترل نتیجه میتواند مسئله دیگری ایجاد کند.
تهیه و گردآوری: تحریریه وبسایت حامی صنعت · آخرین بررسی منابع: ۲۰ آبان ۱۴۰۵
این موضوع به پروژه شما مرتبط است؟
نقشه یا تصاویر نمونه را برای بررسی اولیه آماده کنید و با مهندس منافی در ارتباط باشید.