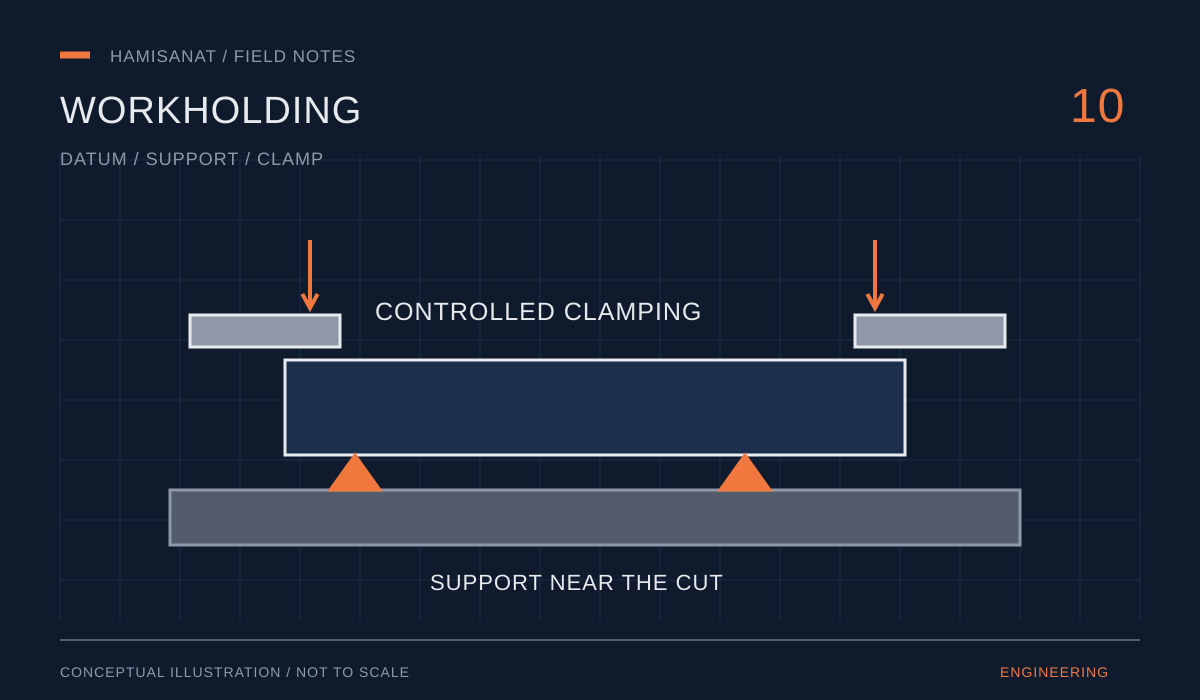
تصویرسازی فنی اختصاصی این مقاله؛ طرح مفهومی است و نقشه ساخت یا تصویر تجهیزات حامی صنعت نیست.
قطعه در زمان ساخت باید قابل اتکا باشد
حتی با مدل و مسیر ابزار مناسب، نگهداری نامناسب قطعه میتواند نتیجه را تغییر دهد. فیکسچر باید قطعه را در وضعیت تعریفشده قرار دهد و دسترسی مورد نیاز ابزار را حفظ کند. برای سفارشدهنده مهم است بداند قطعه چند بار بسته میشود و ابعاد حساس در کدام مرحله کنترل خواهند شد.
منبع لرزش همیشه یک چیز نیست
لرزش در فرزکاری ممکن است به ابزار، نگهدارنده ابزار، ماشین، قطعه یا فیکسچر مربوط باشد. بنابراین صرفاً کم کردن سرعت یا تعویض یک ابزار، پاسخ عمومی همه موارد نیست. شرایط بروز لرزش باید ثبت شود: روی کدام وجه، در کدام مرحله و با چه وضعیت بستن دیده میشود؟ این اطلاعات مسیر عیبیابی را روشنتر میکنند.
طول بیرونزدگی و دسترسی ابزار
برای رسیدن به بعضی حفرهها، ابزار یا مجموعه نگهدارنده بلندتر لازم میشود. افزایش طول میتواند پایداری را محدود کند و باید همراه با قطر ابزار، فضای آزاد و مسیر حرکت بررسی شود. کوتاهترین چیدمان ممکن زمانی مفید است که دسترسی و ایمنی عملیات را حفظ کند؛ انتخاب ابزار از روی عمق حفره بهتنهایی کافی نیست.
نیروی بستن و تغییر شکل قطعه
در قطعات نازک یا شکلدار، فشار گیره ممکن است خود قطعه را تغییر شکل دهد. اگر قطعه در حالت تحت فشار اندازهگیری شود، آزاد شدن آن میتواند وضعیت دیگری ایجاد کند. در جلسه فنی مشخص کنید ابعاد پذیرش باید در چه شرایطی سنجیده شوند و کدام سطوح برای تکیهگاه مناسباند.
چند بار باز و بسته کردن چه اثری دارد؟
هر جابهجایی، پیدا کردن مجدد مبنا و کنترل ارتباط وجوه را مطرح میکند. چهارمحور میتواند برای بعضی قطعات چندوجهی مفید باشد، اما تعداد محور بهتنهایی کیفیت بستن را تضمین نمیکند. روش مناسب باید با هندسه، تلرانسهای بین وجوه و فضای حرکت ابزار هماهنگ باشد.
پرسشهای مفید برای شروع پروژه
بپرسید مبنای ساخت چیست، کدام سطح اول آماده میشود و ابعاد نسبت به چه مرجعی کنترل میشوند. برای قطعهای که سابقه مشکل دارد، نمونه مردود، عکس رد ابزار و نقشه اندازهگیری را هم ارائه کنید. توصیف دقیق مسئله از درخواست کلی «این بار دقیقتر بسازید» کاربردیتر است.
موقعیتدهی با محکم کردن فرق دارد
فیکسچر باید هم جای قطعه را تعریف کند و هم آن را در برابر نیروهای عملیات نگه دارد. اگر پیچها فقط محکم شوند ولی سطح مبنا به تکیهگاه ننشیند، موقعیت واقعی میتواند با برنامه تفاوت داشته باشد. در یک آرایش ساده، تکیهگاهها حرکتهای ناخواسته را محدود میکنند و گیره، قطعه را به سمت آنها مینشاند. تعداد و محل تکیهگاه باید با شکل قطعه هماهنگ باشد؛ تکیهگاه اضافی روی سطح نامسطح ممکن است قطعه را تحت تنش قرار دهد و بعد از باز کردن گیره تغییر شکل آشکار شود.
مثال خطای پنهان در یک صفحه نازک
فرض کنید صفحهای در گیره صاف به نظر میرسد، سطح آن ماشینکاری میشود، اما بعد از باز شدن خمیدگی دیده میشود. یکی از فرضیهها این است که نیروی بستن، صفحه را موقتاً صاف کرده بود؛ تنش اولیه ماده یا برداشت نامتقارن هم میتواند نقش داشته باشد. برای تشخیص، وضعیت آزاد نمونه، تماس با تکیهگاه و ترتیب عملیات را ثبت کنید. صرفاً افزایش نیروی بستن راهحل نیست. مقایسه اندازهگیری در حالت آزاد و مهارشده باید مطابق وضعیت پذیرش نقشه انجام شود تا اصلاح اشتباه رخ ندهد.
رد لرزش را در کل مجموعه دنبال کنید
نوسان هنگام فرزکاری ممکن است به ابزار، هلدر، اسپیندل، قطعه یا فیکسچر مربوط باشد. صدای برش بهتنهایی علت را تعیین نمیکند. طول آزاد ابزار، لقی اتصالها، بیرونزدگی قطعه و محل نیروی برش را بررسی کنید. کوتاه کردن طول آزاد یا نزدیک کردن تکیهگاه به ناحیه عملیات از گزینههای بررسی است؛ تغییر دور و پیشروی باید بر اساس ابزار و ماده انجام شود. دستور ثابت «همیشه دور را کم کن» قابل اتکا نیست، چون پایداری مجموعه با شرایط درگیری و فرکانسهای آن ارتباط دارد.
پیش از سریسازی، تکرارپذیری بستن را بسنجید
پس از تأیید اولین قطعه، چند بار عملیات باز و بسته کردن را با یک روش مشخص تکرار کنید و مختصات ویژگی مرجع را بسنجید. اگر هر بار قطعه جای متفاوتی مینشیند، جبران یکباره آفست مشکل اصلی را برطرف نمیکند. براده زیر مبنا، پلیسه، تغییر جهت قرارگیری یا سایش محل نشستن را بررسی کنید. شماره فیکسچر، ترتیب بستن، روش پاکسازی و نقاط کنترل را در برگه عملیات ثبت کنید؛ این مستندات برای تکرار سفارش ارزش بیشتری از اتکا به تجربه شفاهی اپراتور دارند.
برگه ثبت عیب لرزش چه داشته باشد؟
شماره ابزار و اینسرت، قطر و طول آزاد، مشخصات هلدر، ماده قطعه، محل بستن و مرحله عملیات را ثبت کنید. سپس مشخص کنید لرزش در ورود، درگیری گوشه، کفتراشی یا تمام مسیر رخ میدهد. ابزار مستهلک یا اتصال آلوده را پیش از تغییرهای پیچیده بررسی کنید. اگر آزمونی با طول آزاد کمتر انجام میدهید، شرایط دیگر را تا حد ممکن ثابت و نتیجه سطح و ابعاد را مقایسه کنید. هر بار چند عامل را بیثبت تغییر دادن ممکن است قطعه ظاهراً بهتری بسازد، اما علت را روشن نمیکند. برای تأیید اصلاح، کیفیت سطح بهتنهایی کافی نیست؛ بار ماشین، وضعیت لبه ابزار و ابعاد قطعه هم باید در محدوده مجاز باقی بمانند. این روش ثبت، جای دانش اپراتور را نمیگیرد؛ تجربه او را قابل انتقال میکند تا سفارش مشابه به همان عیب برنگردد.
مقایسه و چکلیست تصمیمگیری
| نشانه | موضوع قابل بررسی | مدرک مفید |
|---|---|---|
| رد موجی روی سطح | پایداری ابزار، قطعه و شرایط برش | عکس سطح و شرح مرحله عملیات |
| اختلاف بین وجوه | مبنای ساخت و مراحل بستن | نقشه و گزارش اندازهگیری |
| تغییر اندازه بعد از آزاد کردن | نیروی بستن و صلبیت قطعه | مقایسه اندازه در دو وضعیت |
پرسشهای متداول این موضوع
فیکسچر فقط برای تولید انبوه است؟
خیر؛ هر پروژه به روش نگهداری مناسب نیاز دارد. ساخت فیکسچر اختصاصی به هندسه، تعداد و الزامات قطعه وابسته است.
آیا چهارمحور خطای بستن را حذف میکند؟
خیر. ممکن است جابهجاییها را کم کند، اما تنظیم، مبناگیری و پایداری همچنان باید بررسی شوند.
تهیه و گردآوری: تحریریه وبسایت حامی صنعت · آخرین بررسی منابع: ۲۰ آبان ۱۴۰۵
این موضوع به پروژه شما مرتبط است؟
نقشه یا تصاویر نمونه را برای بررسی اولیه آماده کنید و با مهندس منافی در ارتباط باشید.